封样确认清单:量产前到底该签什么
封样确认清单只解决一个问题:量产前买家到底确认了哪几个数字。六个必须签字的字段、该记录的尺寸、公差与测量不确定度怎么分开,以及为什么一张样品照片不能当依据。
封样确认清单只需要解决一个问题:量产之前,买家到底确认了哪几个数字?多数供应商的回答是"样品",而纠纷正是从这句话开始的。
先说一个常见场景。你把一件量产前的样品寄到杜塞尔多夫,买家拍张照、回一句"看着可以,做吧",工厂就开工了。十二周后 400 件到货,买家量出座高 442 mm,说他确认的是 450 mm;你的 QC 记录写的是 449 mm。没有任何一份双方签字的数字,样品被当成展厅陈列卖掉了,剩下的争论只能靠记忆和照片。
这不是量具的问题,是文件的问题。而且代价比多数供应商估计的高:一个有争议的尺寸,能卡住整柜货的尾款。
黄金样品是什么,不是什么
黄金样品(封样)是买家以书面形式确认过的那一件量产样品,它被当作该订单后续所有产品的实物基准。 "黄金样品"只是行话,没有任何标准机构给它下过定义——ISO 写的是抽样和公差,不写确认仪式。所以不同供应商手里的那份文件,质量差别极大。
一周报价里,会被叫成同一个名字的东西有四种:
| 叫法 |
实际是什么 |
它不能证明什么 |
| 手板/原型 |
手工或 3D 打印件,用来讨论设计 |
与量产模具无关 |
| 量产前样品(PPS) |
用接近量产的模具做出的第一件 |
后面每一件都会跟它一致 |
| 黄金样品(封样) |
买家签字、写日期、留作基准的那件 PPS |
你厂里还留着一件一样的 |
| 生产样品 |
从正在跑的批次里抽出来的一件 |
除非与封样对比过,否则什么也证明不了 |
真正省钱的是最后两行的区别。生产样品本身没有权威性,它只有跟封样对比过才有意义。跳过这一步的供应商做的不是质检,是摄影。
还有一条边界要说清楚:样品照片不是样品。照片能证明形状和某一光照条件下的颜色,证明不了 450 mm,因为画面里没有任何比例参照。
三种情形,三种确认方式
确认不是一套流程反复走。你处在订单历史的哪个阶段,决定了该做什么——最贵的错误是用首单的仪式去应对返单,或者用返单的省事去应对新 SKU。
情形 A:首单,什么都还没确认
首单的确认要"建立"基准,而不是"核实"基准。
寄一件量产前的样品,加一份测量表。买家签的是表,不是那件货。同时留一件一模一样的封存件,签同样的名字和日期——因为寄出去确认的那件,通常回不来。
记录什么:完整数字、测量方法、每个关键尺寸的公差、材质与表面处理参照、双方签字人姓名。可以省掉什么:宣传照。它们对一份用来解决尺寸争议的文件毫无帮助。
情形 B:返单,已有签字封样
已有签字基准时,不必重走整套确认。只测量决定装配和使用的五个尺寸,与签字数字对比。
这一步是交期压力下最常被跳过的,也是整个流程里最便宜的保险——五個尺寸,质检员二十分钟。
记录什么:新样品与封样的差值,逐项判定合格与否。全部在公差内,这批可以直接出货,不用打扰买家;有一项超差,你是在生产阶段发现问题,而不是在运费和索赔阶段。
情形 C:生产已经和封样不一致
批次已经在跑、数字已经偏了,这时的问题不再是"有没有确认过",而是"这个偏差能不能接受"。这是两份不同的文件。
不要赌一把先发货。把偏差数值、涉及数量、测量点照片一起发给买家。发货前书面接受的偏差是商业决定;到货后才发现同样的偏差,叫缺陷,按缺陷计价。
记录什么:偏差说明、买家回复、覆盖数量。把它附在装箱单上,免得仓库"按原规格修正"这批货。
决策矩阵:发什么、签什么、留什么
| 你的情形 |
发什么 |
签什么 |
留什么 |
谁签 |
| 首单、新 SKU |
一件量产前样品 + 测量表 |
签数字,不签样品本身 |
封存件 + 签字 PDF + 每个测量点的照片 |
买家技术联系人 + 你的质检负责人 |
| 返单 |
五个关键尺寸重测 |
与基准的逐项合格判定 |
每批的差值记录 |
你的质检负责人(超差才找买家) |
| 生产偏差 |
偏差清单 + 测量点照片 |
书面接受或拒绝该偏差 |
附在装箱单上的偏差说明 |
买家,发货前 |
| 买家提供设计 |
按其图纸做的样品 |
图纸版本号 + 实测结果 |
两者按版本号关联保存 |
买家工程师 |
最后一行最容易被忽略:设计权在买家手里时,你的确认只对某一个图纸版本有效,而买家改图往往不通知。
封样确认清单:必须签字的六个字段
把这份清单当成文件本身的结构,而不是它的摘要。六个字段齐全,换销售、换工厂、换买家都还站得住;缺一个,早晚要吵。
第 6 项几乎没人写,却最保护你。写明"五金拉力未测;包装未验证"的签字文件,日后不会被解读成对这两项的认可。数字完美但没签字的一张纸,价值低于有签字、但诚实留下一处空白的文件。
第 2 项值得单独立一条规则:每个数字都带单位。"450"不是尺寸,"450 mm"是,"450 mm ±2 mm,钢尺测量、精确到 1 mm"才是买家能接受或拒绝的东西。NIST 第 811 号特别出版物讲得很直接:量值是数字加单位,修约必须与实际测量精度一致。
哪些尺寸该写进确认记录
这里的错误是"什么都测"。40 个尺寸的表会被略过,6 个真正决定产品能不能用的尺寸会被读。按后果挑,不按完整度挑。
| 产品类型 |
测这些 |
为什么它们最容易起争议 |
| 座椅 |
座高、座宽、总深、背高、承重 |
座高是买家的客户唯一能感受到的;总深决定放不放得进房间 |
| 柜类 |
总宽×深×高、内净宽、抽屉面高、离墙间隙 |
内部尺寸决定买家自己的东西放不放得下,而照片上从来不标 |
| 工业件 |
螺纹或孔径、螺距、关键尺寸、安装孔位、总长 |
螺距差 1 mm 目测看不出,装配时装不上 |
| 建材 |
名义尺寸、实际尺寸、厚度、每箱覆盖面积、公差等级 |
名义与实际本来就有差,买家会拿他先看到的那个数报价 |
| 纺织软品 |
回缩后的成品尺寸、缝份、缩水余量 |
在台上量是对的,洗过一次就不对了 |
家具这类对装配敏感的产品,确认数字还应包含使用所需的间隙,而不只是外形轮廓。只量柜体的衣柜,照样"放不进"有踢脚线的壁龛——间隙是规格的一部分。
公差:不要自己编一个数
确认表上最常见的缺陷,是供应商自己编的公差。"±5 mm,我们一贯如此"出现在成千上万份文件上,直到有人按 6 mm 拒收,才发现这句话什么也没约定。
两条规则让它变得可执行。
规则一:图纸没标公差,就写明适用哪个一般公差等级。 ISO 2768-1 是线性与角度尺寸未单独标注公差时的通用参照,其中 m 级在 30–120 mm 区间给 ±0.3 mm,在 400–1000 mm 区间给 ±0.8 mm。写出等级,争论就变成查表。
规则二:把公差和测量不确定度分开。 JCGM 100:2008《测量不确定度表示指南》指出:测量结果只有附上不确定度说明才算完整。落到车间就是一句话:读数精确到 1 mm 的卷尺,认证不了 ±0.5 mm 的公差,质检员瞪得再仔细也没用。NIST 的 SI 单位说明也提醒:最后一位数字由量具决定,不由意愿决定。
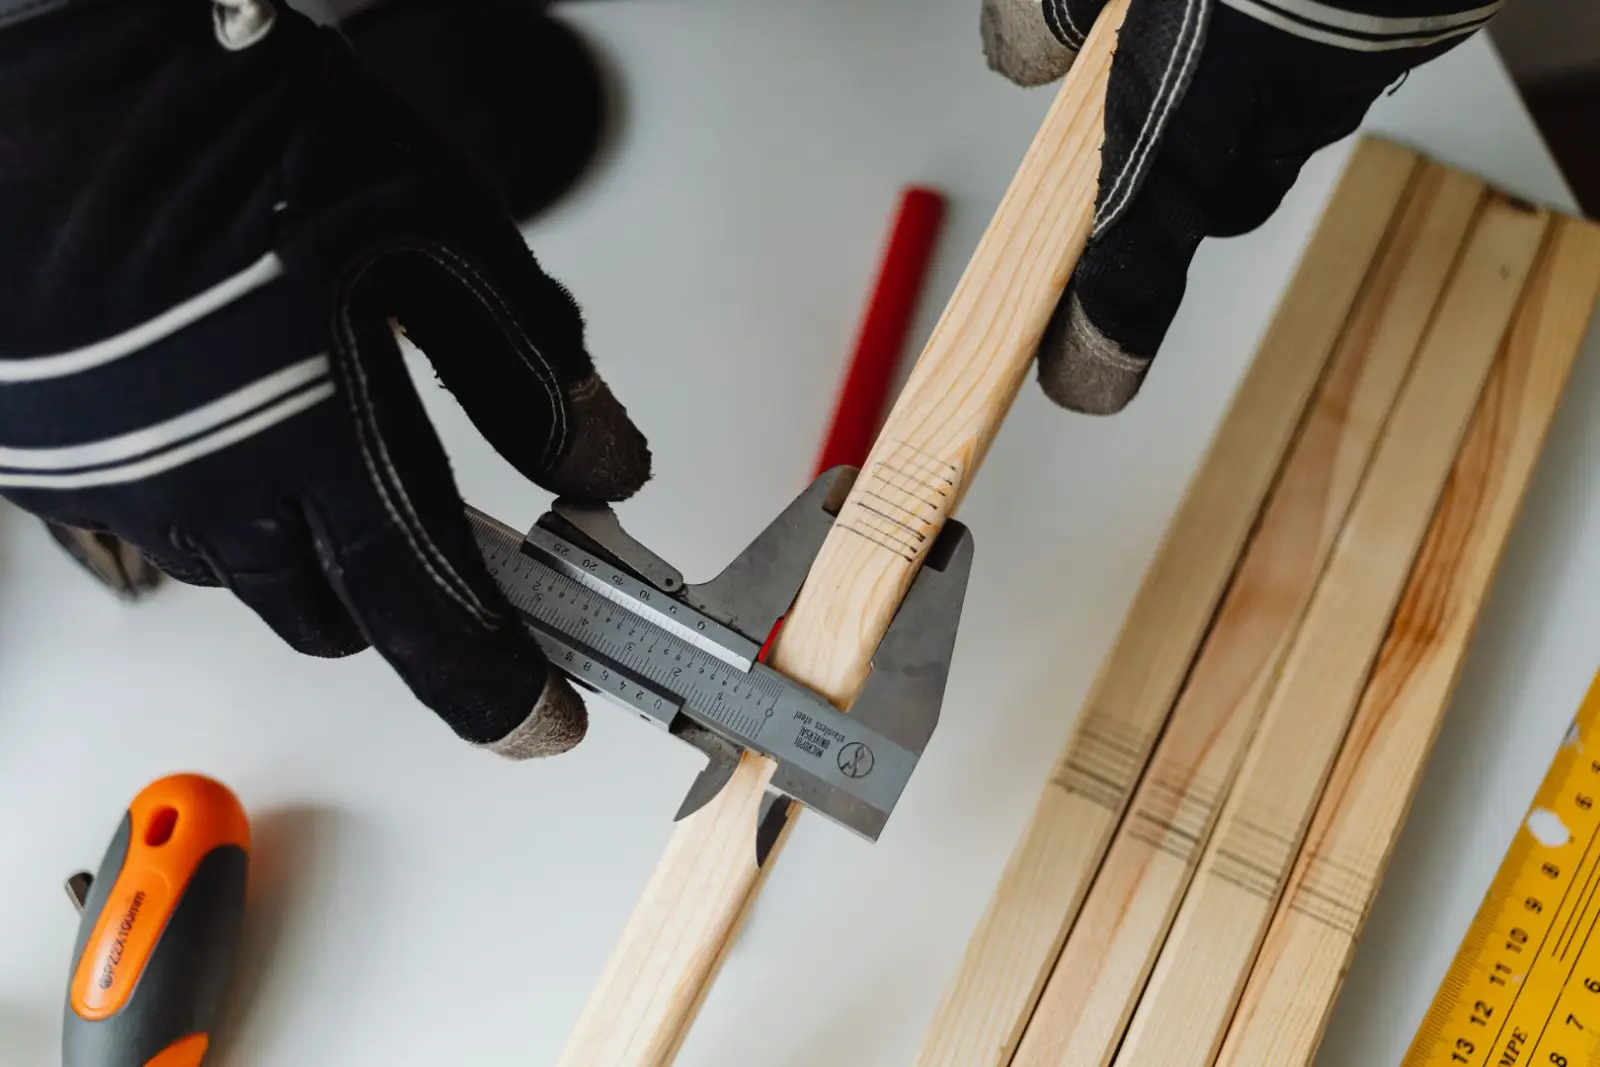
由此得到一条今天就能用的规则:量具配公差。±1 mm 用钢尺,±0.1 mm 用卡尺,更紧的用三坐标或投影仪。量具分辨不出来的,就在表上写明,而不是暗示一个没人测过的精度。
抽样如果也算确认的一部分,抽样方案要写进合同。多数质检合同指向 ISO 2859-1,AQL 水平和公差应放在同一份文件里,因为两者共同定义什么叫"合格"。
样品没了以后,怎么让确认过的数字还能用
样品有保质期。它会被卖掉、借去展会、搬仓时磕坏,或者被新来的仓管悄悄换了标签。能活下来的是文件,所以文件必须在没有实物时也能用。
三个习惯:
- 存数字,不只存 PDF。 扫描件搜不到、比不了、引不出来。把实测值存成表,明年这一批才能直接对比。
- 把数字放到照片上。 每个测量点标着尺寸的照片,是买家会转给他工程师的东西。同一组数字也应该出现在你报价用的出口规格表上,价格和图纸才不会互相打架。
- 让对比持续发生。 从不复测的基准会变成传说。每一批至少做一次情形 B 的简短对比,纳入你的出货前尺寸检验流程。
这里有两份文件常被混淆,代价是一个改版周期:签字的确认表不是技术图纸。规格表与技术图纸的区别决定了买家的工程师接受哪一份、采购归档哪一份。
常见问题
黄金样品到底是什么?
黄金样品是买家书面确认过、并作为该订单实物基准保存的那一件量产样品。它只有在附带一份写明日期、双方签字的实测尺寸表时才有权威性——单凭一件样品,两个月后什么也证明不了。
黄金样品和生产样品有什么区别?
黄金样品是确认过的基准,生产样品是从正在生产的批次里抽出的任意一件。生产样品本身没有地位,只有与黄金样品的数字对比后才有意义,所以对比记录比样品本身更重要。
确认表上应该写什么?
六项:SKU 与图纸版本、带单位和测量方法的实测尺寸、每个关键尺寸的公差、材质与表面处理参照、每个测量点一张带量具的照片、日期与签字人姓名加未检查项。数字必须锁在照片上——量到产品真实边缘、按买家系统要求的尺寸导出,否则这份表只是签了字的猜测。
谁该签黄金样品?
双方:买家的技术联系人和你的质检负责人,姓名和日期都要写在文件上。设计权在买家时再加上他们的工程师和图纸版本号,因为没有版本号的确认,下一次悄悄改图就失效了。
确认过的样品要留多久?
比订单周期更长,至少覆盖买家的保修期,因为第一次保修索赔就是基准被重新测量的时候。签字文件长期保存,封存件保留到该 SKU 停产。
来源与参考