ゴールデンサンプル承認チェックリスト:署名する6項目
ゴールデンサンプル承認チェックリスト。署名したサンプルを根拠にするための6項目、記録すべき寸法、公差と測定不確かさの分け方、写真だけでは足りない理由を輸出B2B目線で整理します。
ゴールデンサンプル承認チェックリストが答える問いは、ひとつだけです。量産を始める前に、買い手は「どの数値」を承認したのか。多くのサプライヤーは「サンプルです」と答えますが、紛争はそこから始まります。
よくある場面です。量産前サンプルをデュッセルドルフの買い手へ送ります。買い手はコーヒーカップの横で写真を撮り、「問題なさそうなので進めてください」と返信します。工場はそのまま素材を切り始めます。十二週間後、400台が到着し、買い手は座面高を442 mmと測定します。承認したのは450 mmだと言うのです。こちらのQC記録は449 mm。双方が署名した数値はなく、サンプルはショールームの展示品として売られ、議論は記憶と写真だけを根拠に続きます。
これは測定器の問題ではなく、書類の問題です。しかも代償は多くのサプライヤーが考えるより大きく、寸法がひとつ争点になるだけでコンテナ全体の支払いが止まります。
ゴールデンサンプルとは何で、何ではないか
ゴールデンサンプルとは、買い手が書面で承認した量産前提の一品で、その注文の後続ロットすべてに対する現物基準として保管されるものです。 「ゴールデン」は商習慣の通称で、標準機関が定義した用語ではありません。ISOが定めるのは抜き取り検査や公差であり、承認という儀式ではありません。だからこそ、サプライヤーごとに書類の質に大きな差が出ます。
見積りの一週間で、同じ名前で呼ばれるものが四つあります。
| 呼び方 |
実際の中身 |
証明できないこと |
| 試作品 |
手作りまたは3Dプリントで設計を議論するための品 |
量産金型との関係は何もない |
| 量産前サンプル(PPS) |
量産前提の金型で作った最初の一品 |
後続ロットが同じに仕上がること |
| ゴールデンサンプル |
買い手が署名・日付を入れ、基準として保管するPPS |
自社工場に同一品が残っていること |
| 生産サンプル |
走っているロットから抜いた一品 |
ゴールデンサンプルと比較しない限り何も証明しない |
コストを左右するのは最後の二行の違いです。生産サンプル単体に権威はなく、承認済みの基準と比較して初めて意味を持ちます。この比較を飛ばすのは品質管理ではなく、撮影です。
もうひとつ、はっきりさせておくべき境界があります。サンプルの写真はサンプルではありません。写真が示せるのは形状と、ある照明下での色です。450 mmは示せません。画面の中に尺度が存在しないからです。
三つの状況、三つの承認
承認は同じ手順の繰り返しではありません。注文履歴のどの段階にいるかで、やるべきことが変わります。最も高くつく誤りは、初回注文の儀式を返単に適用すること、あるいは返単の省略を新SKUに適用することです。
状況A:初回注文で、まだ何も承認していない
初回は基準を「確認」するのではなく「作る」必要があります。
量産前サンプル一品と、測定シートを送ります。買い手が署名するのはシートであり、現物ではありません。同一品をもう一点、同じ署名と日付で封をして保管します。承認のために送った現物は、通常戻ってこないからです。
記録するもの:数値一式、測定方法、重要寸法ごとの公差、材質と表面処理の参照、双方の署名者名。省いてよいもの:販促用の写真。寸法紛争を解決する書類には何の寄与もしません。
状況B:返単で、署名済みサンプルがある
署名済みの基準がある場合、承認をやり直す必要はありません。嵌合と機能を決める五つの寸法だけを再測定し、署名済みの数値と比べます。
納期圧力の下で最も飛ばされやすい工程であり、プロセス全体で最も安い保険でもあります。五つの測定なら、QC担当者で二十分です。
記録するもの:新しい一品と基準との差、寸法ごとの合否。すべて公差内なら買い手に確認せず出荷できます。ひとつでも外れていれば、生産段階で問題を見つけたことになります。運賃と請求の段階ではありません。
状況C:生産品が承認サンプルと一致しない
ロットが走り出し、数値がずれている場合、問いは「承認されたか」ではなく「この偏差を受け入れられるか」に変わります。これは別の書類の話です。
賭けて出荷しないでください。偏差の数値、影響する数量、測定点の写真を買い手へ送ります。出荷前に書面で承認された偏差は事業判断です。到着後に見つかった同じ偏差は不具合であり、不具合として値段が付きます。
記録するもの:偏差の説明、買い手の回答、対象数量。梱包リストに添付し、倉庫が「元の仕様に戻す」修正をしないようにします。
判断マトリクス:何を送り、何に署名し、何を残すか
| 状況 |
送るもの |
署名するもの |
残すもの |
署名者 |
| 初回・新SKU |
量産前サンプル一品+測定シート |
現物ではなく数値 |
封印した同一品+署名PDF+測定点ごとの写真 |
買い手の技術担当+自社QC責任者 |
| 返単 |
重要五寸法の再測定 |
基準に対する寸法ごとの合否 |
ロットごとの差分記録 |
自社QC責任者(公差外のみ買い手) |
| 生産偏差 |
偏差リスト+測定点の写真 |
偏差の書面承諾または拒否 |
梱包リスト添付の偏差メモ |
買い手(出荷前) |
| 買い手支給の設計 |
その図面で作った一品 |
図面リビジョン番号+実測結果 |
両者をリビジョンで紐付け |
買い手のエンジニア |
最後の行が最も忘れられます。設計権が買い手にある場合、承認は特定の図面リビジョンに対してのみ有効です。そして買い手は図面を静かに改訂します。
ゴールデンサンプル承認チェックリスト:署名すべき六項目
このチェックリストは要約ではなく、書類そのものの構造として使ってください。六項目が揃えば、営業担当が変わっても、工場が変わっても、買い手が変わっても通用します。ひとつ欠ければ、いつか議論になります。
第六項はほとんど書かれませんが、最も自分を守る項目です。「金具の引張強度は未試験、梱包は未検証」と明記した署名済み書類は、後からその二項目の承認だったと解釈できません。数値が完璧でも署名のない紙は、空白をひとつ正直に残した署名済み書類より価値が低いのです。
第二項には独立したルールが必要です。数値には必ず単位を付けます。「450」は寸法ではなく、「450 mm」が寸法で、「450 mm ±2 mm、スチールスケールで1 mm単位まで測定」が買い手の承諾か拒否の対象になります。NIST Special Publication 811(米国のSI利用ガイド)は明快です。量は数値と単位であり、丸めは実際に測定した精度に合わせなければなりません。
承認記録に入れる寸法はどれか
ここでの誤りは「全部測る」ことです。40寸法の表は読み飛ばされ、製品が使えるかどうかを決める六寸法は読まれます。完全性ではなく、影響の大きさで選びます。
| 製品タイプ |
測る寸法 |
なぜ争点になるか |
| 椅子 |
座面高、座面幅、奥行、背もたれ高、耐荷重 |
座面高は買い手の顧客が最初に体感する数値。奥行は部屋に入るかを決める |
| 収納家具 |
総幅×奥行×高さ、内部有効幅、引き出し前板高、壁との隙間 |
内部寸法は買い手の荷物が入るかを決めるが、写真には絶対に出ない |
| 工業部品 |
ねじ山または穴径、ピッチ、重要寸法、取付穴位置、全長 |
ピッチ1 mmの差は目視で分からず、組立で初めて止まる |
| 建材 |
呼び寸法、実寸法、厚み、1箱あたりの施工面積、公差等級 |
呼びと実寸は設計上異なる。買いは先に見た方の数字で見積もる |
| 繊維・ソフト製品 |
収縮後の仕上がり寸法、縫い代、縮み代 |
台の上では正しく、一度洗うと正しくない |
家具など嵌合に敏感な製品では、外形だけでなく使用に必要な隙間も承認数値に含めます。躯体だけを測ったワードローブは、幅木のある壁龕に「入らない」ままです。隙間も仕様の一部です。
公差:自分で数字を作らない
承認シートで最も多い欠陥は、サプライヤーが勝手に決めた公差です。「±5 mm、いつも通り」は何千もの書類に登場しますが、6 mmで拒否されるまで何も取り決めていません。
二つのルールで運用可能になります。
ルール1:図面に公差がなければ、どの一般公差等級を適用するか書く。 ISO 2768-1は、個別に公差指示のない長さ寸法・角度寸法の一般的な参照です。m級では30〜120 mmで±0.3 mm、400〜1000 mmで±0.8 mmとなります。等級を書けば、議論は表引きに変わります。
ルール2:公差と測定の不確かさを分ける。 JCGM 100:2008(測定不確かさの表現ガイド)は、測定結果は不確かさの記述を伴って初めて完全になると述べています。工場の言葉に直せば、1 mm単位で読むメジャーは±0.5 mmの公差を証明できません。担当者がどれほど注意深く見ても同じです。NISTのSI単位の解説も、最後の桁を決めるのは意図ではなく測定器だと教えています。
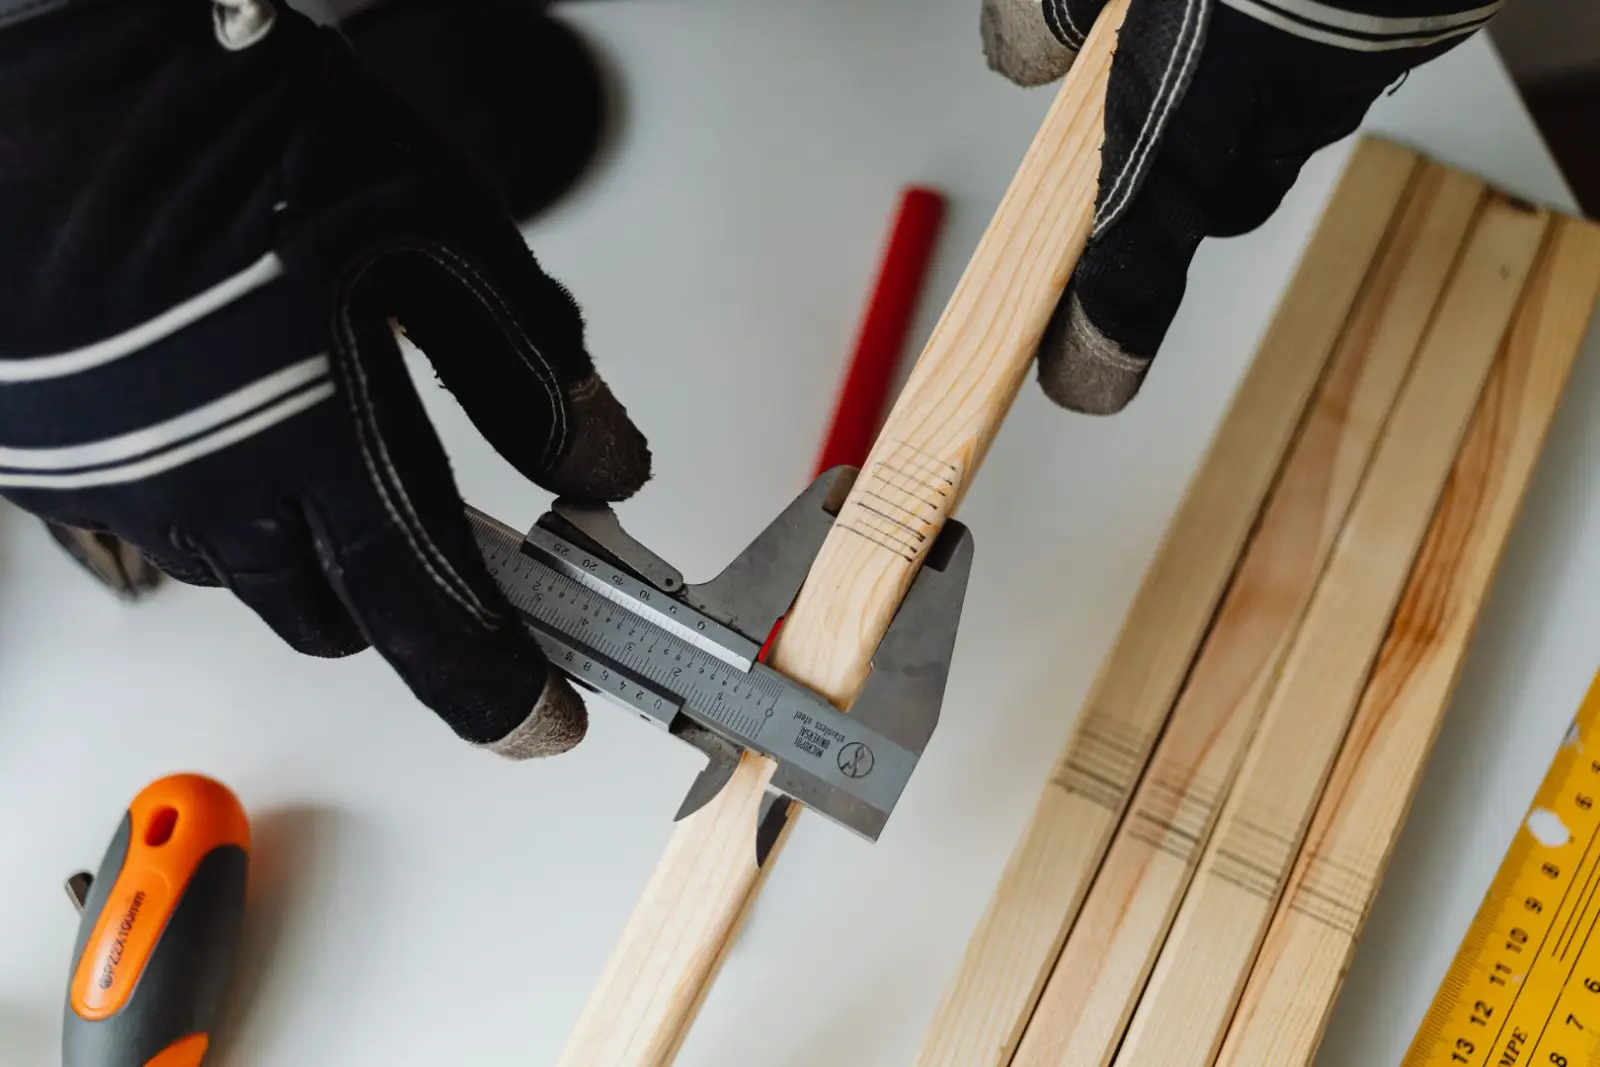
そこから今日使えるルールが出ます。測定器を公差に合わせることです。±1 mmならスチールスケール、±0.1 mmならノギス、それより厳しければ三次元測定機や投影機を使います。測れないものを測れるふりをせず、シートに明記します。
抜き取り検査が承認の一部なら、検査方式を契約に書きます。多くの品質契約はISO 2859-1を参照し、AQL水準は公差と同じ書類に置きます。どちらも「合格」の定義を決めるからです。
サンプルが失われた後も承認数値を使えるようにする
サンプルには寿命があります。売られ、見本市へ貸し出され、移庫で傷み、新しい倉庫担当が静かにラベルを貼り替えます。生き残るのは書類であり、書類は現物なしで使えなければなりません。
三つの習慣です。
- PDFだけでなく数値を保存する。 スキャン画像は検索も比較も引用もできません。実測値を表で持ち、翌年のロットと差分を取れるようにします。
- 数値を写真の上に置く。 測定点ごとに寸法が入った写真は、買い手が自社エンジニアへ転送する資料になります。同じ数値は見積りに使う輸出向け仕様書にも載せ、価格と図面が食い違わないようにします。
- 比較を続ける。 再測定されない基準は伝説になります。ロットごとに状況Bの短い比較を行い、出荷前の寸法検査の流れに組み込みます。
ここで混同されやすい書類が二つあり、混同は一度の改版サイクルを失わせます。署名済みの承認シートは技術図面ではありません。仕様書と技術図面の違いが、買い手のエンジニアが受け取る書類と購買が保管する書類を分けます。
よくある質問
ゴールデンサンプルとは何ですか?
買い手が書面で承認し、その注文の現物基準として保管する量産前提の一品です。日付と双方の署名が入った実測寸法表が添付されて初めて権威を持ちます。現物だけでは二か月後に何も証明できません。
ゴールデンサンプルと生産サンプルの違いは?
ゴールデンサンプルは承認済みの基準、生産サンプルは走っているロットから抜いた任意の一品です。生産サンプル単体に立場はなく、基準の数値と比べて初めて意味を持ちます。だから比較記録の方が現物より重要です。
承認シートには何を書くべきですか?
六項目です。SKUと図面リビジョン、単位と測定方法を伴う実測寸法、重要寸法ごとの公差、材質と表面処理の参照、測定点ごとに測定器が写った写真、日付と署名者名および未検査項目。数値は写真の上に固定します。製品の実際のエッジまで測り、買い手のシステムが求めるサイズで書き出す。それがなければ、署名済みの推測にすぎません。
ゴールデンサンプルには誰が署名しますか?
双方です。買い手の技術担当と自社のQC責任者が、氏名と日付を書類に残します。設計権が買い手にある場合は、そのエンジニアと図面リビジョン番号も加えます。リビジョンのない承認は、次の静かな図面変更で失効するからです。
承認済みサンプルはいつまで保管しますか?
注文期間より長く、少なくとも買い手の保証期間を覆う期間です。最初の保証請求が、基準を再測定する瞬間だからです。署名書類は長期保存し、封印した同一品はSKUの終売まで保管します。
出典・参考資料