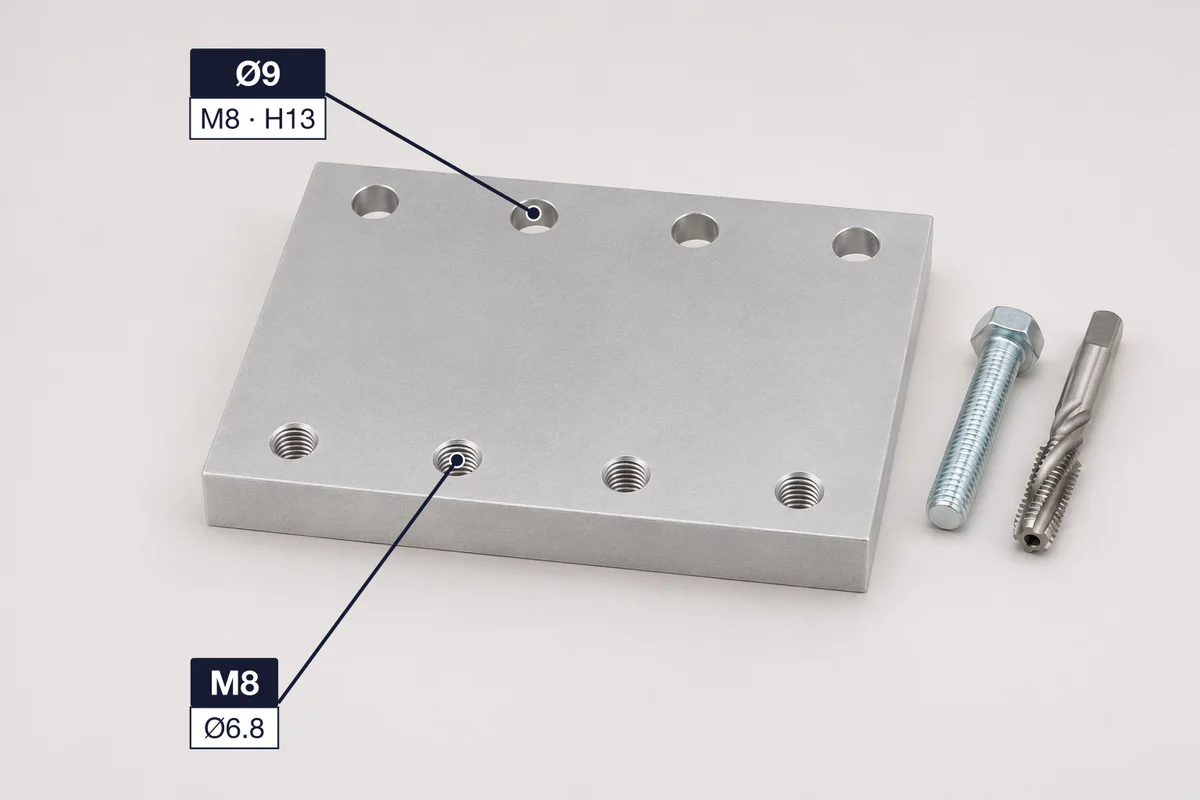
Wählen Sie ein Gewinde. Sie erhalten den Kernlochbohrer, die Durchgangsbohrung für eine Schraube dieser Größe und die Grenzmaße, die das Kernloch einhalten muss. Geben Sie Ihren vorhandenen Bohrer ein, um ihn vor dem Bohren zu prüfen.
| Steigung | 1,25 mm |
|---|---|
| Kerndurchmesser 6H | 6,647 mm – 6,912 mm |
| Durchgangsbohrung fein (H12) | Ø8,4 mm |
| Durchgangsbohrung mittel (H13) | Ø9 mm |
| Durchgangsbohrung grob (H14) | Ø10 mm |
Kernlochbohrer nach ISO 2306. Der Kerndurchmesser 6H ist der Bereich, in dem das Kernloch liegen muss (ISO 724, ISO 965-1).
Metrische Durchgangsbohrungen nach ISO 273, Reihen fein, mittel und grob (H12, H13, H14). Zoll-Durchgangsbohrer sind die in Werkstätten üblichen Größen für fein und lose.
| Gewindegröße | Kernloch | Kerndurchmesser 6H | Durchgang fein (H12) | Durchgang mittel (H13) | Durchgang grob (H14) |
|---|---|---|---|---|---|
| M1.6 × 0.35 | 1,25 | 1,221–1,321 | 1,7 | 1,8 | 2 |
| M2 × 0.4 | 1,6 | 1,567–1,679 | 2,2 | 2,4 | 2,6 |
| M2.5 × 0.45 | 2,05 | 2,013–2,138 | 2,7 | 2,9 | 3,1 |
| M3 × 0.5 | 2,5 | 2,459–2,599 | 3,2 | 3,4 | 3,6 |
| M3.5 × 0.6 | 2,9 | 2,850–3,010 | — | — | — |
| M4 × 0.7 | 3,3 | 3,242–3,422 | 4,3 | 4,5 | 4,8 |
| M5 × 0.8 | 4,2 | 4,134–4,334 | 5,3 | 5,5 | 5,8 |
| M6 × 1 | 5 | 4,917–5,153 | 6,4 | 6,6 | 7 |
| M8 × 1.25 | 6,8 | 6,647–6,912 | 8,4 | 9 | 10 |
| M10 × 1.5 | 8,5 | 8,376–8,676 | 10,5 | 11 | 12 |
| M12 × 1.75 | 10,2 | 10,106–10,441 | 13 | 13,5 | 14,5 |
| M14 × 2 | 12 | 11,835–12,210 | 15 | 15,5 | 16,5 |
| M16 × 2 | 14 | 13,835–14,210 | 17 | 17,5 | 18,5 |
| M18 × 2.5 | 15,5 | 15,294–15,744 | — | — | — |
| M20 × 2.5 | 17,5 | 17,294–17,744 | 21 | 22 | 24 |
| M22 × 2.5 | 19,5 | 19,294–19,744 | — | — | — |
| M24 × 3 | 21 | 20,752–21,252 | 25 | 26 | 28 |
| M27 × 3 | 24 | 23,752–24,252 | — | — | — |
| M30 × 3.5 | 26,5 | 26,211–26,771 | 31 | 33 | 35 |
| M33 × 3.5 | 29,5 | 29,211–29,771 | — | — | — |
| M36 × 4 | 32 | 31,670–32,270 | 37 | 39 | 42 |
| M39 × 4 | 35 | 34,670–35,270 | — | — | — |
| M42 × 4.5 | 37,5 | 37,129–37,799 | 43 | 45 | 48 |
| M45 × 4.5 | 40,5 | 40,129–40,799 | — | — | — |
| M48 × 5 | 43 | 42,587–43,297 | 50 | 52 | 56 |
| M52 × 5 | 47 | 46,587–47,297 | — | — | — |
| M56 × 5.5 | 50,5 | 50,046–50,796 | 58 | 62 | 66 |
| M8 × 1 | 7 | 6,917–7,153 | — | — | — |
| M10 × 1 | 9 | 8,917–9,153 | — | — | — |
| M10 × 1.25 | 8,8 | 8,647–8,912 | — | — | — |
| M12 × 1.25 | 10,8 | 10,647–10,912 | — | — | — |
| M12 × 1.5 | 10,5 | 10,376–10,676 | — | — | — |
| M14 × 1.5 | 12,5 | 12,376–12,676 | — | — | — |
| M16 × 1.5 | 14,5 | 14,376–14,676 | — | — | — |
| M18 × 1.5 | 16,5 | 16,376–16,676 | — | — | — |
| M20 × 1.5 | 18,5 | 18,376–18,676 | — | — | — |
| M20 × 2 | 18 | 17,835–18,210 | — | — | — |
| M22 × 1.5 | 20,5 | 20,376–20,676 | — | — | — |
| M24 × 2 | 22 | 21,835–22,210 | — | — | — |
| M27 × 2 | 25 | 24,835–25,210 | — | — | — |
| M30 × 2 | 28 | 27,835–28,210 | — | — | — |
| M33 × 2 | 31 | 30,835–31,210 | — | — | — |
| M36 × 3 | 33 | 32,752–33,252 | — | — | — |
| M39 × 3 | 36 | 35,752–36,252 | — | — | — |
| M42 × 3 | 39 | 38,752–39,252 | — | — | — |
| M45 × 3 | 42 | 41,752–42,252 | — | — | — |
| M48 × 3 | 45 | 44,752–45,252 | — | — | — |
| M52 × 4 | 48 | 47,670–48,270 | — | — | — |
| M64 × 6 | — | — | 66 | 70 | 74 |
Tragen Sie Gewindeangaben, Bohrungsmaße und Stückzahlen auf einem Foto des echten Halters oder Flanschs ein. So schneidet niemand ein M8-Gewinde, wo eine 9-mm-Durchgangsbohrung gemeint war.
Die am häufigsten gefragten Regelgewinde. Mit dem Kernlochbohrer bohren Sie das Loch, in das das Gewinde geschnitten wird; durch die Durchgangsbohrung wird die Schraube gesteckt.
| Gewinde | Kernloch (mm) | Kerndurchmesser 6H (mm) | Durchgang fein | Durchgang mittel | Durchgang grob |
|---|---|---|---|---|---|
| M3 × 0.5 | 2.5 | 2.459–2.599 | 3.2 | 3.4 | 3.6 |
| M4 × 0.7 | 3.3 | 3.242–3.422 | 4.3 | 4.5 | 4.8 |
| M5 × 0.8 | 4.2 | 4.134–4.334 | 5.3 | 5.5 | 5.8 |
| M6 × 1 | 5 | 4.917–5.153 | 6.4 | 6.6 | 7 |
| M8 × 1.25 | 6.8 | 6.647–6.912 | 8.4 | 9 | 10 |
| M10 × 1.5 | 8.5 | 8.376–8.676 | 10.5 | 11 | 12 |
| M12 × 1.75 | 10.2 | 10.106–10.441 | 13 | 13.5 | 14.5 |
| M16 × 2 | 14 | 13.835–14.210 | 17 | 17.5 | 18.5 |
| M20 × 2.5 | 17.5 | 17.294–17.744 | 21 | 22 | 24 |
| M24 × 3 | 21 | 20.752–21.252 | 25 | 26 | 28 |
Durchgangsbohrungen nach ISO 273, Reihen fein, mittel und grob (H12, H13, H14). Der Rechner oben deckt Regelgewinde von M1.6 bis M56, gängige Feingewinde und Durchgangsbohrungen bis M64 ab.
Kernlochbohrer für etwa 75% Gewindetiefe, die übliche Wahl in der Werkstatt, dazu die Durchgangsbohrer fein und lose für dieselbe Schraubengröße.
| Gewinde | Kernlochbohrer | Dezimal (in) | Gewindetiefe | Durchgang fein | Durchgang lose |
|---|---|---|---|---|---|
| #4-40 UNC | #43 | 0.0890 | 71% | #32 | #30 |
| #6-32 UNC | #36 | 0.1065 | 78% | #27 | #25 |
| #8-32 UNC | #29 | 0.1360 | 69% | #18 | #16 |
| #10-24 UNC | #25 | 0.1495 | 75% | #9 | #7 |
| #10-32 UNF | #21 | 0.1590 | 76% | #9 | #7 |
| 1/4-20 UNC | #7 | 0.2010 | 75% | F | H |
| 1/4-28 UNF | #3 | 0.2130 | 80% | F | H |
| 5/16-18 UNC | F | 0.2570 | 77% | P | Q |
| 3/8-16 UNC | 5/16 | 0.3125 | 77% | W | X |
| 3/8-24 UNF | Q | 0.3320 | 79% | W | X |
| 1/2-13 UNC | 27/64 | 0.4219 | 78% | 33/64 | 17/32 |
| 5/8-11 UNC | 17/32 | 0.5313 | 79% | 41/64 | 21/32 |
| 3/4-10 UNC | 21/32 | 0.6563 | 72% | 49/64 | 25/32 |
Die Durchmesser der Nummern- und Buchstabenbohrer folgen ASME B94.11M. Bei einigen Gewinden weichen Tabellen um eine Bohrergröße ab (#10-24 ist #25 oder #26); die Gewindetiefe in Prozent zeigt, wie voll das Gewinde wird.
Metrische Kernlöcher folgen ISO 2306. Die Norm empfiehlt einen Bohrer nahe Nenndurchmesser minus Steigung: 8 − 1.25 = 6.75, für M8 nimmt man also einen 6.8-mm-Bohrer. Das Kernloch muss danach innerhalb des Kerndurchmessers 6H liegen: mindestens D − 1.0825 × Steigung (6.647 mm bei M8, ISO 724) und höchstens dieser Wert plus die Toleranz für Toleranzgrad 6 nach ISO 965-1 (6.912 mm).
Zoll-Kernlöcher werden mit der Werkstattformel für eine angestrebte Gewindetiefe berechnet: Bohrer = Außendurchmesser − 0.01299 × Prozentwert ÷ Gänge pro Zoll. Für 1/4-20 bei 75% ergibt das 0.2013 in, und der nächstliegende Normbohrer ist #7 (0.201 in).
Durchgangsbohrungen stammen für metrische Schrauben aus ISO 273 und für Zollschrauben aus den in Werkstätten üblichen Größen für fein und lose. Wir haben die Tabellen mit AmesWeb (nach Machinery's Handbook), TR Fastenings, Tameson und der Tabelle des Design-Labors der University of Florida abgeglichen und nur Maße übernommen, bei denen mindestens zwei Quellen übereinstimmen.
6.8 mm für das Regelgewinde M8 × 1.25. Für das Feingewinde M8 × 1 nehmen Sie 7.0 mm. Bei M8 × 1.25 muss das Kernloch am Ende zwischen 6.647 und 6.912 mm liegen (Kerndurchmesser 6H).
6.4 mm für fein, 6.6 mm für mittel und 7.0 mm für grob (ISO 273). Nehmen Sie 6.6 mm, außer die Teile sollen über die Schraube positioniert werden oder brauchen Spielraum zum Ausrichten.
Einen Bohrer #7 (0.201 in), der etwa 75% Gewindetiefe ergibt. Ein 13/64-in-Bohrer (0.2031 in) ist die nächstliegende Bruchzollgröße und ergibt ein etwas flacheres Gewinde.
Oft ja. Ein größerer Bohrer erleichtert das Gewindeschneiden und ergibt trotzdem ein tragfähiges Gewinde, solange das Loch innerhalb des Kerndurchmessers 6H bleibt. Geben Sie Ihren Bohrer im Prüffeld ein, um das zu kontrollieren.
Es ist die Toleranzklasse eines Innengewindes nach ISO 965-1: 6 ist der Toleranzgrad, H bedeutet Grundabmaß null. Es ist die übliche Klasse für Muttern und Gewindebohrungen und wird bei Schrauben mit 6g gepaart.