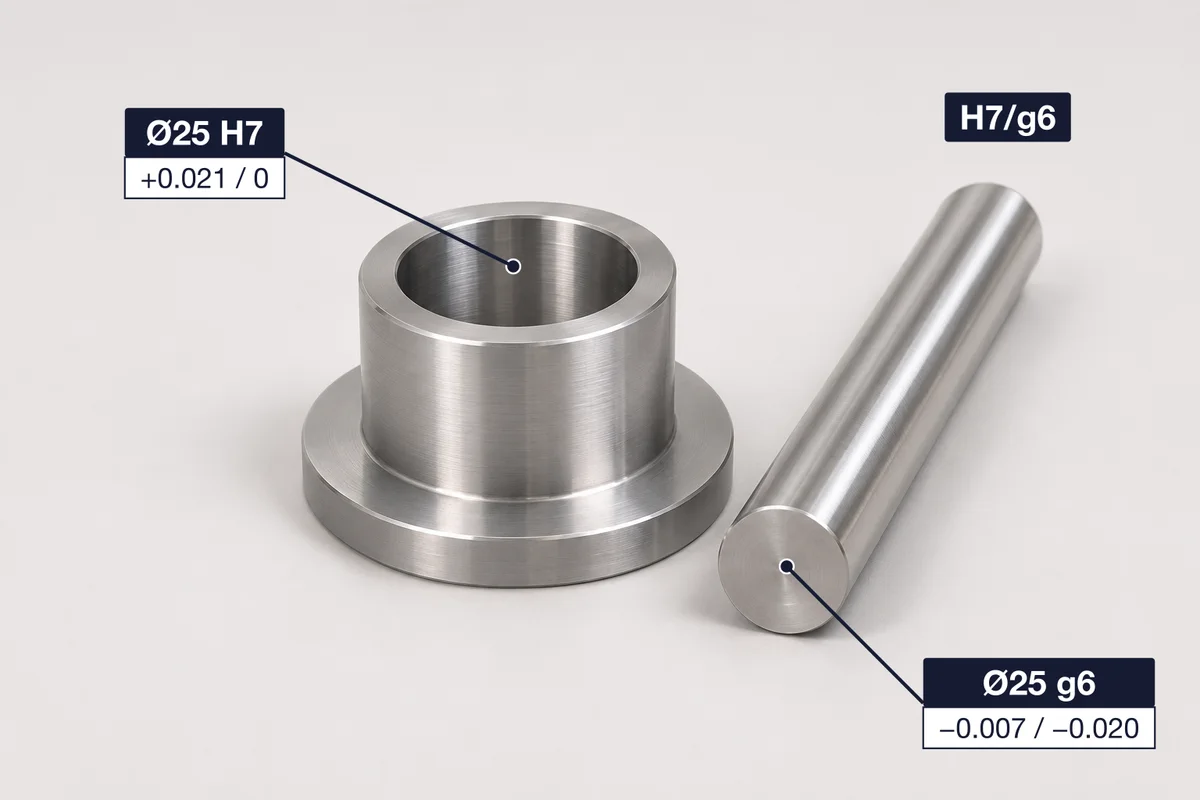
Geben Sie ein Nennmaß ein und wählen Sie eine Toleranzklasse für die Bohrung und eine für die Welle. Sie erhalten oberes und unteres Abmaß, die Grenzmaße und ob die Paarung frei läuft, genau sitzt oder gepresst werden muss. Alle Werte folgen den Regeln der ISO 286 und wurden mit veröffentlichten Tabellen abgeglichen.
25 mm liegt im Nennmaßbereich über 18 bis 30 mm.
| Höchstspiel | 41 µm |
|---|---|
| Mindestspiel | 7 µm |
| H7 oberes Abmaß · Höchstmaß | +21 µm · 25,021 mm |
| H7 unteres Abmaß · Mindestmaß | 0 µm · 25,000 mm |
| g6 oberes Abmaß · Höchstmaß | −7 µm · 24,993 mm |
| g6 unteres Abmaß · Mindestmaß | −20 µm · 24,980 mm |
Ø25 H7/g6
Mit Abmaßen in mm: Ø25 H7 (+0,021 / 0) und Ø25 g6 (−0,007 / −0,020).
| Spielpassung | +110 … +370 µm | |
| Spielpassung | +65 … +169 µm | |
| Spielpassung | +20 … +74 µm | |
| Spielpassung | +7 … +41 µm | |
| Spielpassung | 0 … +34 µm | |
| Übergangspassung | −15 … +19 µm | |
| Übergangspassung | −28 … +6 µm | |
| Übermaßpassung | −35 … −1 µm | |
| Übermaßpassung | −48 … −14 µm | |
| Übermaßpassung | −61 … −27 µm |
Klicken Sie auf eine Zeile, um diese Passung zu übernehmen.
Abmaße in Mikrometern (µm); 1 µm = 0.001 mm. Die Werte folgen ISO 286-1 und ISO 286-2 und wurden mit veröffentlichten Tabellen der ISO 286-2 abgeglichen.
Nennmaßbereiche gelten „über … bis einschließlich“: Ein Teil mit 10 mm fällt in die Zeile 6–10 mm, ein Teil mit 10.5 mm in die Zeile 10–18 mm.
Benachbarte Bereiche mit gleichen Werten sind zusammengefasst. Ein Strich bedeutet, dass die Klasse für diesen Nennmaßbereich nicht in den üblichen Tabellen steht.
Markieren Sie Ø25 H7/g6 und die Grenzmaße auf einem Foto des echten Teils. So liest der Ingenieur des Einkäufers dieselben Zahlen, nach denen Ihr Zerspaner fertigt.
Eine Passung hat zwei Hälften: vor dem Schrägstrich die Toleranzklasse der Bohrung, dahinter die der Welle. Jede Hälfte besteht aus einem Buchstaben und einer Zahl.
ISO 286-1 und ANSI B4.2 empfehlen eine kurze Liste von Passungen, damit Reibahlen, Lehren und Wellen vereinheitlicht werden können. Hier die Passungen im System Einheitsbohrung, von der losesten bis zur festesten.
| Passung | Art | Spiel bei Ø25 (Minus = Übermaß) | Typische Anwendung |
|---|---|---|---|
| H11/c11 | Spielpassung | +110 … +370 µm | Lose Laufpassung: weite handelsübliche Toleranzen, Teile mit Schmutz oder Wärme |
| H9/d9 | Spielpassung | +65 … +169 µm | Leichte Laufpassung: große Temperaturschwankungen, hohe Drehzahlen, wo Genauigkeit weniger zählt |
| H8/f7 | Spielpassung | +20 … +74 µm | Enge Laufpassung: Wellen in Gleitlagern auf genauen Maschinen |
| H7/g6 | Spielpassung | +7 … +41 µm | Gleitsitz: Teile, die sich bewegen oder drehen, aber genau zentriert sein müssen |
| H7/h6 | Spielpassung | 0 … +34 µm | Lagepassung mit Spiel: feststehende Teile, die sich noch von Hand fügen lassen |
| H7/k6 | Übergangspassung | −15 … +19 µm | Lagepassung im Übergang: genaue Lage, Fügen mit leichtem Schlag |
| H7/n6 | Übergangspassung | −28 … +6 µm | Lagepassung im Übergang, fester: mehr Übermaß zulässig |
| H7/p6 | Übermaßpassung | −35 … −1 µm | Lagepassung mit Übermaß: steife, ausgerichtete Teile, die zusammengepresst werden |
| H7/s6 | Übermaßpassung | −48 … −14 µm | Mittlerer Presssitz: gewöhnliche Stahlteile, Schrumpfverbindungen bei dünnen Querschnitten |
| H7/u6 | Übermaßpassung | −61 … −27 µm | Starker Presssitz: hoch beanspruchte Teile oder Schrumpfverbindungen |
Die Varianten im System Einheitswelle (C11/h11, D9/h9, F8/h7, G7/h6, K7/h6, N7/h6, P7/h6, S7/h6, U7/h6) ergeben ähnliche, aber nicht identische Werte. Wählen Sie im Rechner Einheitswelle, um sie zu sehen.
Oberes / unteres Abmaß in Mikrometern für jeden ISO-Nennmaßbereich. Addieren Sie die Abmaße zum Nennmaß, um die Grenzmaße zu erhalten: Ø25 H7 ergibt 25.000 bis 25.021 mm.
| Nennmaß (mm) | H7 | h6 | g6 | k6 | p6 |
|---|---|---|---|---|---|
| ≤ 3 | +10 / 0 | 0 / −6 | −2 / −8 | +6 / 0 | +12 / +6 |
| 3–6 | +12 / 0 | 0 / −8 | −4 / −12 | +9 / +1 | +20 / +12 |
| 6–10 | +15 / 0 | 0 / −9 | −5 / −14 | +10 / +1 | +24 / +15 |
| 10–18 | +18 / 0 | 0 / −11 | −6 / −17 | +12 / +1 | +29 / +18 |
| 18–30 | +21 / 0 | 0 / −13 | −7 / −20 | +15 / +2 | +35 / +22 |
| 30–50 | +25 / 0 | 0 / −16 | −9 / −25 | +18 / +2 | +42 / +26 |
| 50–80 | +30 / 0 | 0 / −19 | −10 / −29 | +21 / +2 | +51 / +32 |
| 80–120 | +35 / 0 | 0 / −22 | −12 / −34 | +25 / +3 | +59 / +37 |
| 120–180 | +40 / 0 | 0 / −25 | −14 / −39 | +28 / +3 | +68 / +43 |
| 180–250 | +46 / 0 | 0 / −29 | −15 / −44 | +33 / +4 | +79 / +50 |
| 250–315 | +52 / 0 | 0 / −32 | −17 / −49 | +36 / +4 | +88 / +56 |
| 315–400 | +57 / 0 | 0 / −36 | −18 / −54 | +40 / +4 | +98 / +62 |
| 400–500 | +63 / 0 | 0 / −40 | −20 / −60 | +45 / +5 | +108 / +68 |
Die Bereiche gelten „über … bis einschließlich“. Der Rechner oben umfasst 67 Toleranzklassen für Bohrungen und Wellen und alle 25 Nennmaßbereiche bis 500 mm.
Jedes Grenzabmaß ergibt sich aus zwei Werten in ISO 286-1: der Grundtoleranz für Toleranzgrad und Nennmaßbereich (Tabelle 1, zum Beispiel IT7 = 21 µm von 18 bis 30 mm) und dem Grundabmaß für den Buchstaben (Tabellen 2 bis 5, zum Beispiel g = −7 µm im selben Bereich).
Bei den Wellen a bis h ist das Grundabmaß das obere Abmaß; das untere ist dieser Wert minus die Toleranz: g6 bei 25 mm ist −7 / −20 µm. Bei k bis zc ist es das untere Abmaß; das obere ist dieser Wert plus die Toleranz. Bohrungen spiegeln die Wellenwerte. Von K bis ZC kommt für die feineren Toleranzgrade ein kleiner Korrekturwert Δ hinzu. Deshalb ist K7 bei 25 mm +6 / −15 µm und nicht einfach das Spiegelbild von k7.
Die Norm enthält einige Sonderfälle, und der Rechner berücksichtigt sie: M6 ist von 250 bis 315 mm −9 µm, JS7 bis JS11 runden ungerade Toleranzen ab, damit der ±-Wert ein ganzer Mikrometer ist, und N mit Toleranzgrad über 8 beginnt bei Nennmaßen über 3 mm bei null.
Wir haben das Ergebnis Zelle für Zelle mit den Passungstoleranztabellen von Mitsubishi Materials (Bohrungen und Wellen) und den Toleranztabellen von MISUMI abgeglichen. Beide geben ISO 286-2 / JIS B 0401-2 wieder. Wo keine der beiden Tabellen eine Klasse aufführt (s6 über 250 mm, t6 über 180 mm, u6 über 120 mm), weist der Rechner darauf hin, statt eine Zahl anzuzeigen.
+0.021 / 0 mm. Die Bohrung darf zwischen 25.000 und 25.021 mm liegen. Zwischen 18 und 30 mm ist H7 21 µm breit und beginnt genau am Nennmaß.
Eine Spielpassung. Die kleinste Bohrung und die größte Welle entsprechen beide genau dem Nennmaß. Im engsten Fall ist das Spiel also null, ein Übermaß entsteht nie. Bei 25 mm liegt das Spiel zwischen 0 und 34 µm.
Im System Einheitsbohrung ist die Bohrung H (sie beginnt am Nennmaß), und der Buchstabe der Welle bestimmt die Passung. Im System Einheitswelle ist die Welle h, und der Buchstabe der Bohrung ändert sich. Einheitsbohrung ist die übliche Wahl, weil Bohrungen mit Reibahlen fester Größe gefertigt und mit festen Lehren geprüft werden. Einheitswelle eignet sich für gezogenes Stangenmaterial oder Normwellen, auf die viele Teile geschoben werden.
Der Rechner zeigt nur Werte, die sich mit einer zweiten Quelle abgleichen lassen. Die gängigen Tabellen der ISO 286-2, mit denen wir verglichen haben, führen s6 nicht über 250 mm, t6 nicht über 180 mm und u6 nicht über 120 mm auf. Diese Zellen zeigen daher einen Strich. ISO 286-2 selbst reicht weiter; nutzen Sie die Norm für schwere Presspassungen an großen Teilen.
JIS B 0401-1 und -2 (2016) entsprechen ISO 286-1 und -2 (2010), und GB/T 1800.1 und 1800.2 (2020) sind modifizierte Übernahmen derselben Teile. ANSI B4.2 verwendet für seine Vorzugspassungen dieselben metrischen Toleranzklassen. Nennt eine Zeichnung eine dieser Normen, bedeuten Buchstaben und Zahlen der Klassen dasselbe.