輸入尺寸,選好孔和軸的公差帶,就能得到上偏差和下偏差、極限尺寸,以及這組配合是能自由轉動、用來定位,還是必須壓入。所有數值都依照 ISO 286 的規則計算,並已和公開的表格核對過。
25 mm 屬於「超過 18 至 30 mm」尺寸區間。
| 最大餘隙 | 41 µm |
|---|---|
| 最小餘隙 | 7 µm |
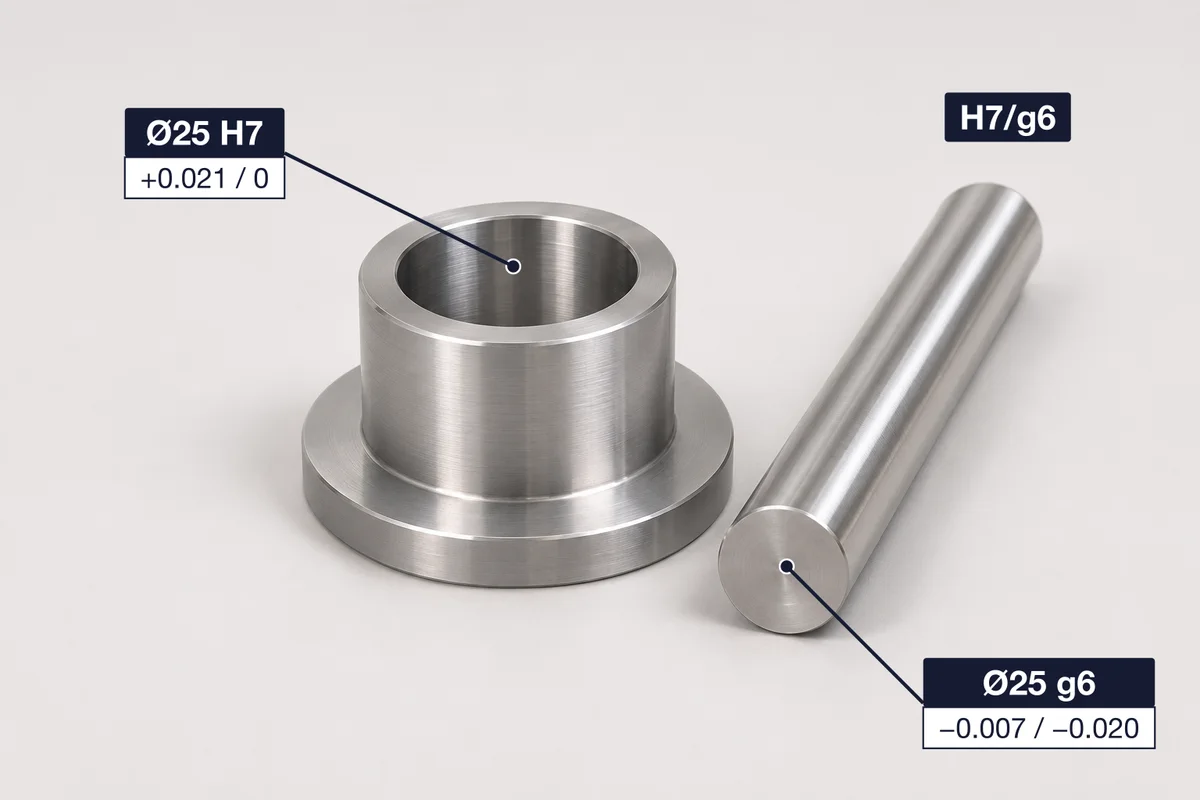
| H7 上偏差 · 最大極限尺寸 | +21 µm · 25.021 mm |
| H7 下偏差 · 最小極限尺寸 | 0 µm · 25.000 mm |
| g6 上偏差 · 最大極限尺寸 | −7 µm · 24.993 mm |
| g6 下偏差 · 最小極限尺寸 | −20 µm · 24.980 mm |
Ø25 H7/g6
附上極限偏差(mm):Ø25 H7 (+0.021 / 0)、Ø25 g6 (−0.007 / −0.020)。
| 餘隙配合 | +110 … +370 µm | |
| 餘隙配合 | +65 … +169 µm | |
| 餘隙配合 | +20 … +74 µm | |
| 餘隙配合 | +7 … +41 µm | |
| 餘隙配合 | 0 … +34 µm | |
| 過渡配合 | −15 … +19 µm | |
| 過渡配合 | −28 … +6 µm | |
| 干涉配合 | −35 … −1 µm | |
| 干涉配合 | −48 … −14 µm | |
| 干涉配合 | −61 … −27 µm |
點選任一列即可套用該配合。
偏差單位為微米(µm),1 µm = 0.001 mm。數值依照 ISO 286-1 和 ISO 286-2,並已和公開的 ISO 286-2 表格核對過。
尺寸區間不含下限、含上限:10 mm 的零件查 6–10 mm 那一列,10.5 mm 的零件查 10–18 mm 那一列。
數值相同的相鄰尺寸區間合併為一列。表中的「—」表示常用公差表在該尺寸區間沒有列出這個公差帶。
配合代號分成兩半:斜線前是孔的公差帶,斜線後是軸的公差帶。每一半都由一個字母和一個數字組成。
ISO 286-1 和 ANSI B4.2 推薦一小組配合,讓鉸刀、量規和軸都能標準化。以下是基孔制的配合,由鬆到緊排列。
| 配合 | 種類 | Ø25 的餘隙(負值 = 干涉) | 典型用途 |
|---|---|---|---|
| H11/c11 | 餘隙 | +110 … +370 µm | 鬆轉動配合:寬鬆的商用公差,會接觸灰塵或高溫的零件 |
| H9/d9 | 餘隙 | +65 … +169 µm | 自由轉動配合:溫度變化大、轉速高、對精度要求較低的場合 |
| H8/f7 | 餘隙 | +20 … +74 µm | 精密轉動配合:精密機械上在滑動軸承中轉動的軸 |
| H7/g6 | 餘隙 | +7 … +41 µm | 滑動配合:會移動或轉動、但必須準確定位的零件 |
| H7/h6 | 餘隙 | 0 … +34 µm | 定位餘隙配合:固定不動、但仍能徒手組裝的零件 |
| H7/k6 | 過渡 | −15 … +19 µm | 定位過渡配合:定位準確,輕敲即可組裝 |
| H7/n6 | 過渡 | −28 … +6 µm | 較緊的定位過渡配合:容許更多干涉 |
| H7/p6 | 干涉 | −35 … −1 µm | 定位干涉配合:壓入組裝、需要剛性和對正的零件 |
| H7/s6 | 干涉 | −48 … −14 µm | 中壓入配合:一般鋼件,或薄斷面零件的熱套 |
| H7/u6 | 干涉 | −61 … −27 µm | 強壓入配合:高應力零件,或熱套配合 |
基軸制的對應配合(C11/h11、D9/h9、F8/h7、G7/h6、K7/h6、N7/h6、P7/h6、S7/h6、U7/h6)結果相近,但不完全相同。在計算器中選擇基軸制即可查看。
各 ISO 尺寸區間的上偏差 / 下偏差,單位為微米。加上公稱尺寸就是極限尺寸:Ø25 H7 是 25.000 至 25.021 mm。
| 尺寸(mm) | H7 | h6 | g6 | k6 | p6 |
|---|---|---|---|---|---|
| ≤ 3 | +10 / 0 | 0 / −6 | −2 / −8 | +6 / 0 | +12 / +6 |
| 3–6 | +12 / 0 | 0 / −8 | −4 / −12 | +9 / +1 | +20 / +12 |
| 6–10 | +15 / 0 | 0 / −9 | −5 / −14 | +10 / +1 | +24 / +15 |
| 10–18 | +18 / 0 | 0 / −11 | −6 / −17 | +12 / +1 | +29 / +18 |
| 18–30 | +21 / 0 | 0 / −13 | −7 / −20 | +15 / +2 | +35 / +22 |
| 30–50 | +25 / 0 | 0 / −16 | −9 / −25 | +18 / +2 | +42 / +26 |
| 50–80 | +30 / 0 | 0 / −19 | −10 / −29 | +21 / +2 | +51 / +32 |
| 80–120 | +35 / 0 | 0 / −22 | −12 / −34 | +25 / +3 | +59 / +37 |
| 120–180 | +40 / 0 | 0 / −25 | −14 / −39 | +28 / +3 | +68 / +43 |
| 180–250 | +46 / 0 | 0 / −29 | −15 / −44 | +33 / +4 | +79 / +50 |
| 250–315 | +52 / 0 | 0 / −32 | −17 / −49 | +36 / +4 | +88 / +56 |
| 315–400 | +57 / 0 | 0 / −36 | −18 / −54 | +40 / +4 | +98 / +62 |
| 400–500 | +63 / 0 | 0 / −40 | −20 / −60 | +45 / +5 | +108 / +68 |
尺寸區間不含下限、含上限。上方的計算器涵蓋 67 種孔與軸的公差帶,以及 500 mm 以內全部 25 個尺寸區間。
每個極限值都來自 ISO 286-1 裡的兩個數字:依公差等級和尺寸區間查出的標準公差(表 1,例如 18 至 30 mm 的 IT7 = 21 µm),以及依字母查出的基本偏差(表 2 至表 5,例如同一區間的 g = −7 µm)。
軸 a 到 h 的基本偏差是上偏差,下偏差等於上偏差減去公差:25 mm 的 g6 是 −7 / −20 µm。k 到 zc 的基本偏差則是下偏差,上偏差等於下偏差加上公差。孔的數值和軸對稱,但 K 到 ZC 在較精密的等級還要加上一個小修正值 Δ,所以 25 mm 的 K7 是 +6 / −15 µm,而不是 k7 的單純鏡像。
標準裡有幾個特殊情況,計算器也照著處理:250 至 315 mm 的 M6 是 −9 µm;JS7 到 JS11 遇到奇數公差會向下取整,讓 ± 值是整數微米;N 在 8 級以上、尺寸超過 3 mm 時從零開始。
我們把結果逐格和 Mitsubishi Materials(三菱綜合材料)的配合公差表(孔與軸)以及 MISUMI 的公差表核對過,這兩份都轉載自 ISO 286-2 / JIS B 0401-2。兩份表都沒有列出的公差帶(超過 250 mm 的 s6、超過 180 mm 的 t6、超過 120 mm 的 u6),計算器會直接說明,而不顯示數字。
+0.021 / 0 mm。孔徑可以在 25.000 到 25.021 mm 之間。在 18 至 30 mm 的區間,H7 的公差帶寬 21 µm,下限正好等於公稱尺寸。
餘隙配合。最小的孔和最大的軸都剛好等於公稱尺寸,所以最緊的情況是餘隙為零,零件永遠不會干涉。在 25 mm,餘隙在 0 到 34 µm 之間。
基孔制的孔固定為 H(從公稱尺寸開始),靠改變軸的字母來調整配合。基軸制則是軸固定為 h,改變孔的字母。一般多用基孔制,因為孔是用固定尺寸的鉸刀加工、用固定的量規檢驗;基軸制適合抽製棒材,或是許多零件都要套上去的標準軸。
計算器只顯示能用第二個來源核對的數值。我們用來核對的常用 ISO 286-2 表格,沒有列出超過 250 mm 的 s6、超過 180 mm 的 t6 和超過 120 mm 的 u6,所以這些格子顯示橫線。ISO 286-2 本身涵蓋的範圍更廣;大型零件的重壓入配合請直接查閱它。
JIS B 0401-1 和 -2(2016)對應 ISO 286-1 和 -2(2010),GB/T 1800.1 和 1800.2(2020)則是修改採用這兩部分。ANSI B4.2 的優先配合也使用相同的公制公差帶。圖面引用其中任何一個標準,公差帶的字母和數字意思都一樣。